Przekładka z folii PET może trzymać wymiar, a mimo to nie nadawać się do montażu. Naderwanie przy otworze, zawinięty brzeg albo przyklejony odpad potrafią ujawnić się dopiero podczas składania urządzenia. Dlatego proces trzeba oceniać równocześnie pod kątem geometrii, stanu krawędzi i zachowania części po założeniu na elementy mocujące.
1. Zacznij od rysunku i rzeczywistych warunków montażu
Przed doborem narzędzia ustal grubość folii, obrys, średnice otworów oraz powierzchnie, które przekładka ma odizolować. Na rysunku rozdziel wymiary krytyczne od pomocniczych. Odległość między otworami ustalającymi może wymagać większej dokładności niż zewnętrzny brzeg wystający poza osłaniany element.
Dla przekładki o wymiarach 100 × 60 mm można przyjąć do analizy tolerancję obrysu ±0,2 mm, ale nie jest to uniwersalna zdolność każdego procesu. Jeżeli dostępny luz montażowy wynosi tylko 0,3 mm, trzeba policzyć łańcuch tolerancji folii, obudowy i mocowań. Samo zaostrzenie wymagania na rysunku nie rozwiąże problemu przemieszczania arkusza podczas cięcia.
Minimalny zakład izolacyjny wyznacza konstruktor na podstawie warunków elektrycznych i mechanicznych. Nie należy go zmniejszać tylko dlatego, że mniejszy detal łatwiej wyciąć z dostępnego pasa materiału.
2. Przygotuj folię i podłoże, zanim ustawisz nacisk
Typowe grubości spotykane przy takich przekładkach to między innymi 0,125, 0,19 i 0,25 mm. Różnica między nimi wpływa na potrzebną siłę, zachowanie przy otworach oraz podatność na podwijanie. Grubość należy potwierdzić w dokumentacji dostawy i sprawdzić przyrządem o kontrolowanej sile pomiarowej.
- Usuń pył i drobiny z obu stron folii oraz ze stołu.
- Oddziel materiał porysowany, pofałdowany i trwale załamany.
- Sprawdź płaskość podłoża oraz rowki pozostawione przez wcześniejsze cięcia.
- Unieruchom arkusz poza obrysem części, bez nadmiernego naprężania.
Głęboki rowek w macie powoduje miejscowe ugięcie folii zamiast jej przecięcia. Zwiększanie docisku może wtedy pogłębić problem: krawędź zostaje zgnieciona, a detal nadal ma nieprzecięte mostki. Najpierw należy wymienić lub przesunąć podłoże, dopiero później korygować parametry.
3. Dobierz metodę do geometrii i wielkości partii
Przy kilku prototypach sprawdza się ostry nóż prowadzony po szablonie, pod warunkiem pełnego podparcia materiału. Dla powtarzalnych konturów wygodniejszy jest ploter nożowy, natomiast przy setkach lub tysiącach jednakowych części uzasadnione staje się wykrawanie. Granica opłacalności zależy od kosztu narzędzia, liczby otworów i czasu odbierania detali.
Na ploterze trzeba skorygować offset ostrza i ograniczyć prędkość w ciasnych narożach. Za duże wysunięcie noża zwiększa opór oraz ryzyko ciągnięcia folii. Przy wykrawaniu nacisk powinien zapewniać przecięcie na całym obwodzie bez nadmiernego zagłębiania ostrza w płytę podkładową.
Laser wymaga osobnej kwalifikacji procesu. Nadtopiony wałeczek, skurcz przy krawędzi lub osad mogą wykluczyć detal mimo poprawnego wymiaru. W przekładkach elektroizolacyjnych wygląd brzegu nie zastępuje oceny jego przydatności w konkretnym zastosowaniu.
4. Otwory wykonuj bez rozciągania materiału
W prostym oprzyrządowaniu otwory zwykle łatwiej wykonać przed wycięciem zewnętrznego obrysu, kiedy arkusz pozostaje stabilny. W wykrojniku wielooperacyjnym kolejność może wynikać z konstrukcji narzędzia. Najważniejsze, aby folia nie przemieszczała się między wykonaniem otworów a obrysu.
Wiercenie cienkiego, niepodpartego arkusza sprzyja chwytaniu materiału i powstawaniu poszarpanych otworów. Lepszym punktem wyjścia są ostre przebijaki albo wykrojnik ze skutecznym zdejmowaniem folii ze stempli. Luz między stemplem a matrycą dobiera się do grubości i odmiany PET; ustawień stosowanych do blachy nie należy przenosić bez prób.
Przykładowo otwór 3,4 mm pod śrubę M3 zapewnia nominalnie 0,4 mm różnicy średnic, lecz nie kompensuje automatycznie błędu rozstawu. Odbiór powinien obejmować próbę na sprawdzianie odpowiadającym układowi mocowań. Wpychanie śrub siłą może zapoczątkować naderwanie niewidoczne przed montażem.
5. Oceniaj konkretną odmianę Mylaru, nie samą nazwę
Mylar to nazwa handlowa folii poliestrowych, a nie kompletna specyfikacja materiałowa. Dobierając folie elektroizolacyjne z Mylaru, należy porównać oznaczenie odmiany, grubość, tolerancję grubości oraz deklarowane właściwości elektryczne i cieplne. Podobny wygląd dwóch arkuszy nie oznacza identycznego zachowania podczas wykrawania.
Próbę technologiczną najlepiej prowadzić na materiale z partii przeznaczonej do produkcji. Jeżeli zmienia się grubość, dostawca lub odmiana folii, wcześniejsze ustawienia traktuje się jako punkt startowy, nie zatwierdzoną recepturę. W karcie procesu zapisuje się również kierunek pobrania detalu z rolki, jeśli próby wykazały jego wpływ na stabilność wymiarową.
6. Ustal kontrolę krawędzi i progi zatrzymania procesu
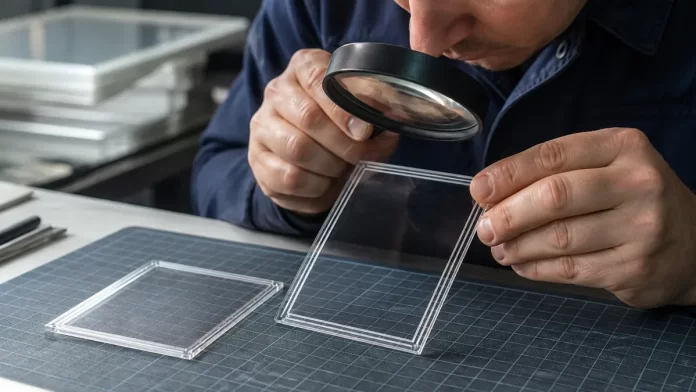
Przy uruchomieniu obejrzyj obie strony pierwszych 10 detali pod powiększeniem 10–20×, szczególnie przy otworach, narożach i miejscach wejścia ostrza. To przykładowy plan startowy, który trzeba dostosować do ryzyka wyrobu. Wymiary kontroluj po odłożeniu części na płaskie podłoże, bez rozciągania ich szczękami suwmiarki.
- Naderwanie lub pęknięcie: zatrzymanie procesu i odseparowanie podejrzanych części.
- Nieprzecięty mostek: korekta podparcia, narzędzia lub nacisku; bez ręcznego wyrywania detalu.
- Zawinięty brzeg lub zadzior: porównanie z zatwierdzonym wzorcem oraz kontrola wpływu na montaż.
- Luźne drobiny: usunięcie zanieczyszczeń i sprawdzenie sposobu odprowadzania odpadu.
Nie istnieje jedna dopuszczalna wysokość zadzioru dla wszystkich przekładek. Wymaganie powinno wynikać z dokumentacji wyrobu i funkcji izolacji. Pomiar bardzo drobnych występów wymaga odpowiedniej metody optycznej, a nie oceny palcem.
7. Nie poprawiaj wad kosztem izolacji
Szlifowanie brzegu papierem ściernym może wprowadzić drobiny i lokalnie zmniejszyć grubość folii. Ręczne obcinanie naderwań zmienia obrys, dlatego takie poprawki wymagają zatwierdzonej instrukcji. Przy powtarzającej się wadzie usuwa się przyczynę w narzędziu lub podparciu, zamiast tworzyć dodatkową operację naprawczą.
Wymiana ostrzy i usuwanie zakleszczonych odpadów wymagają zabezpieczenia maszyny przed nieoczekiwanym uruchomieniem. Materiały dotyczące bezpieczeństwa pracy z maszynami publikuje Centralny Instytut Ochrony Pracy – Państwowy Instytut Badawczy. Karta procesu powinna łączyć parametry cięcia, wzorzec akceptowalnej krawędzi i zasady bezpiecznej obsługi.